
服务热线:
0512-52420862 微信号:18206208510
-
 服务热线
- 0512-52420873
-

不锈钢卷的表面磨花如何区分来料还是加工造成
2026-09-21一、判定基本原则 不锈钢卷表面磨花责任判定,应结合缺陷形貌、分布特征、保护膜 / 衬纸状态、工序流转记录、取样复检及现场还原验证综合判定,不可仅凭单一特征下定论;检验环境需满足标准光源、平整检验台,对缺陷位置、形态、数量做完整取证,留存影像与试样,作为判定依据。
-

不锈钢带晶间腐蚀试验方法与判定标准是什么
2026-09-14奥氏体不锈钢带在敏化温度区间(450℃~850℃)受热后,晶界易析出铬的碳化物,造成晶界贫铬,引发晶间腐蚀,严重时材料沿晶粒边界脆化断裂。不锈钢带晶间腐蚀试验依据 GB/T 20878、GB/T 4334《金属和合金的腐蚀 不锈钢晶间腐蚀试验方法》开展,常用试验方法包含硫酸 - 硫酸铜法(CuSO?-H?SO?,E 法)、5% 硫酸法(A 法)、硫酸 - 铁 Ⅲ 法(B 法)、硝酸法(C 法),工程上奥氏体不锈钢带最普遍采用硫酸 - 硫酸铜腐蚀试验(E 法)。
-

不锈钢卷的生产工艺是怎样的
2026-09-08不锈钢卷分为热轧不锈钢卷(HR?AP,No.1 表面)与冷轧不锈钢卷(CR,2B/BA/ 拉丝等);总流程:冶炼精炼→连铸板坯→热轧→(退火酸洗得到热轧成品卷)→冷轧→退火酸洗 / 光亮退火→精整后处理→成品检验包装。
-

不锈钢带出现分条刀口间隙不对时应该怎么处理
2026-09-01刀口间隙,就是上下分条圆刀重合剪切时的侧向间隙;间隙过大产生毛刺、塌边;间隙过小刀口挤压发热、崩刀、边部微裂。不锈钢(尤其硬态弹片料)对间隙极其敏感,硬态 301、304 弹片钢带,间隙控制要求远高于普通碳钢。
-

如何检测不锈钢卷的尺寸公差与板形
2026-08-24尺寸公差主要检测厚度、宽度;板形重点检测镰刀弯、边浪、中浪、翘曲,分为卷材原始状态检测,以及开平后平板检测。 一、尺寸公差检测 1. 厚度检测 工具:千分尺(外径千分尺) 1. 沿卷材宽度方向:左、中、右三个位置测量; 2. 沿卷材长度方向,间隔取样多点测量; 3. 记录实测数值,对照国标或订单公差要求,判断是否超差。 注意:避开表面油污、凸起压痕位置测量;冷轧卷厚度薄,测量力度不能过大,防止压薄造成读数误差。
-

不锈钢带可以加工成哪些产品
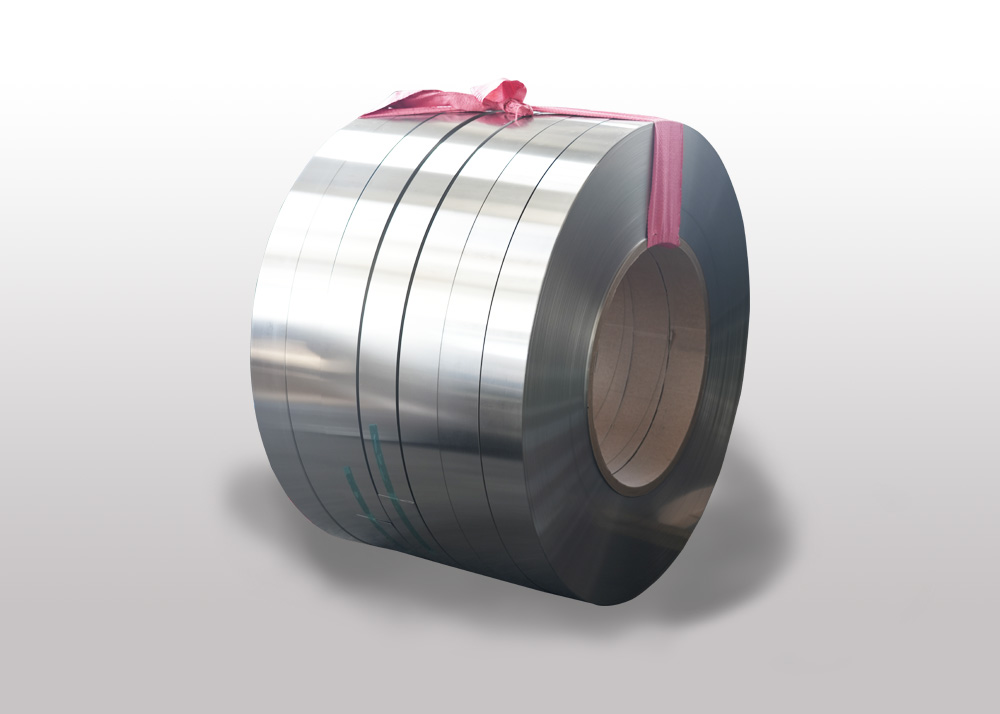
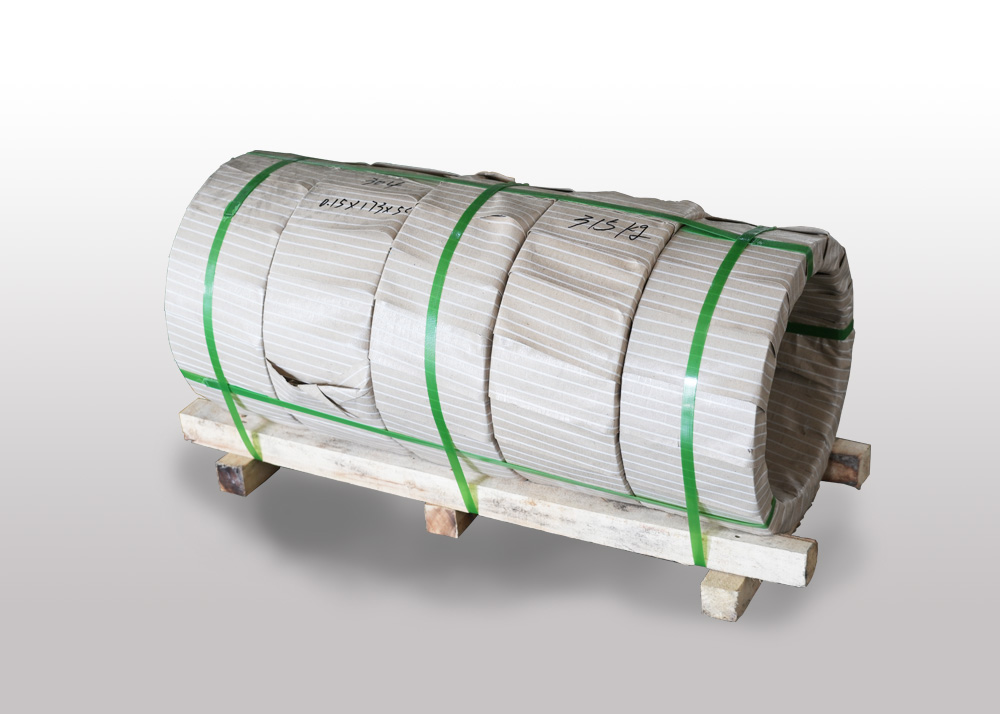
2026-08-17原材料形态:冷轧不锈钢卷带、分条窄带,可通过冲压、折弯、卷圆、焊接、激光切割、蚀刻、抛光、拉丝成型。主流牌号:201、304、301、316L、430。 一、精密电子行业(薄钢带为主,0.03~1.0mm) 1. 导电弹片、电池接触弹片、连接器弹片(多用 301 半硬 / 全硬钢带) 2. 电磁屏蔽罩、手机 / 家电内部屏蔽框 3. 传感器垫片、导热缓冲片、精密密封垫圈 4. 扎带、不锈钢自锁扎带、线缆固定卡扣 5. 微型卡簧、定位弹片、弹簧片 6. 蚀刻标牌、金属铭牌、装饰 LOGO 片
-
联系我们
CONTACT
-
 服务热线:0512-52420862
-
 公司地址:江苏省常熟市尚湖镇大河工业园西大河111号
 添加微信
 联系我们
 电话咨询